Limpieza de maquinaria de alimentos con hielo seco: alcances y límites

En este artículo
Limpieza de maquinaria de alimentos con hielo seco: alcances y límites
El residuo de producto que termina adherido a una banda, molde o superficie de proceso puede convertirse en horas de trabajo. Remojar, tallar, aplicar química y después retirar toda el agua utilizada mantiene la línea detenida incluso cuando la suciedad visible ya desapareció.
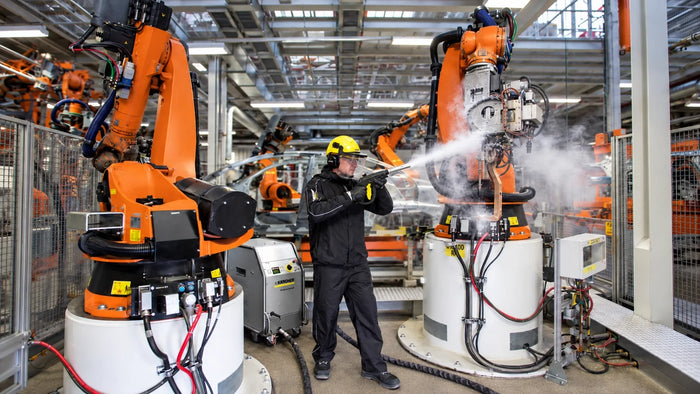
Para este tipo de aplicaciones, la Kärcher IB 15/120 utiliza hielo seco para desprender determinados residuos adheridos sin incorporar agua al proceso. Por su capacidad de trabajo, está orientada a intervenciones industriales de mayor demanda, como líneas extensas o trabajos planeados durante paros programados.
Pero en una planta de alimentos hay una diferencia que debe quedar clara desde el inicio: limpiar no significa sanitizar.
La limpieza criogénica puede formar parte del programa de limpieza de la planta, pero no sustituye la sanitización, no reemplaza sistemas CIP y sólo debe incorporarse donde mantenimiento y calidad hayan validado la aplicación.
Qué hace la IB 15/120 y qué no hace la limpieza criogénica
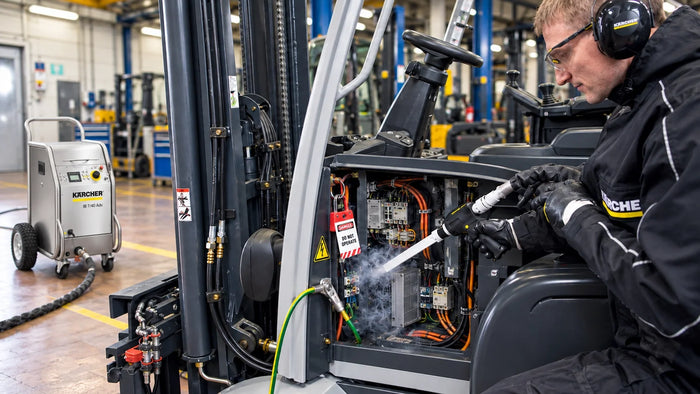
La IB 15/120 proyecta pellets de CO₂ sólido sobre la contaminación adherida. Después del impacto, el hielo seco sublima y pasa directamente de sólido a gas.
Esto permite intervenir determinados equipos y superficies sin agregar agua y sin dejar residuos secundarios provenientes del propio medio de limpieza.
El residuo de producto, en cambio, sí permanece y debe recogerse.
En una planta de alimentos, este principio puede aprovecharse en bandas transportadoras, mezcladoras, moldes, equipos de procesamiento y determinados hornos compatibles.
La IB 15/120 cuenta con un depósito de hielo seco de 40 kg y puede trabajar con un consumo de 30 a 120 kg/h, características pensadas para aplicaciones industriales donde se necesita mantener una intervención durante más tiempo.
Sin embargo, hay tres condiciones que no cambian:
-
El hielo seco no sanitiza ni desinfecta.
-
No sustituye ningún paso CIP ni procedimiento definido por la planta.
-
El pellet utilizado debe ser grado alimenticio.
La IB 15/120 es una herramienta de limpieza dentro del proceso de la planta, no un sustituto del programa completo.
El costo oculto del agua en una limpieza de línea
Cuando se calcula cuánto tarda una intervención, normalmente se piensa en cuánto tiempo toma remover el residuo.
Pero el agua también genera trabajo después.
Retirar, secar y volver a verificar
Todo lo que se moja debe quedar en condiciones adecuadas antes del arranque.
Eso puede implicar retirar acumulaciones de agua, secar superficies, revisar zonas cerradas y realizar las verificaciones establecidas por calidad o mantenimiento antes de liberar nuevamente el equipo.
En una línea con ventanas de paro limitadas, esos pasos también forman parte del tiempo total de limpieza.
Lo que el agua puede arrastrar
En determinadas geometrías, el líquido puede mover grasa, residuos o contaminación hacia alojamientos, drenajes y puntos que después requieren atención adicional.
Por eso una tecnología que no incorpora agua al proceso puede resultar interesante cuando el residuo está localizado y la intervención puede realizarse de forma controlada.
Residuos donde el método muestra su ventaja
Residuo de producto adherido
Cuando el residuo se seca o endurece sobre bandas, moldes o componentes de proceso, el tallado manual puede consumir una parte importante de la ventana de mantenimiento.
El impacto del hielo seco puede ayudar a desprender estas acumulaciones sin remojar toda la superficie.
Grasas y aceites de proceso
En estructuras, mezcladoras y determinados componentes, el objetivo puede ser retirar acumulaciones de grasa evitando introducir agua adicional en alojamientos o zonas contiguas.
El residuo desprendido debe recogerse antes de continuar con las siguientes etapas del procedimiento.
Azúcares y residuos carbonizados
Los residuos horneados o carbonizados pueden exigir temperaturas, tiempos de remojo o químicos más agresivos.
En determinados equipos compatibles, la limpieza criogénica puede ser una alternativa para atacar esas costras.
Aquí no existe una aplicación universal. Antes de intervenir deben evaluarse el acabado, material, geometría y condiciones de operación del equipo.
En qué equipos puede utilizarse
Bandas transportadoras y equipos de procesamiento
Las bandas pueden acumular producto seco en uniones, soportes, rodillos y puntos donde el acceso manual resulta lento.
La IB 15/120 permite concentrar la intervención sobre el residuo sin tener que incorporar agua necesariamente a toda la línea.
Para una aplicación en alimentos, el equipo debe permanecer detenido, el producto debe retirarse o protegerse y las superficies contiguas deben quedar preparadas para contener el residuo desprendido.
Mezcladoras, moldes y superficies de producción
En mezcladoras y moldes, el valor del método aparece cuando la acumulación está localizada y removerla mediante tallado, remojo o química añade pasos al mantenimiento.
La presión, boquilla, distancia y consumo de hielo seco deben ajustarse al tipo de contaminación y al acabado de la superficie.
No existe una configuración única para todos los equipos.
Hornos y equipos compatibles
Los residuos carbonizados pueden representar una aplicación interesante para la limpieza criogénica, pero también una de las que más exige evaluación previa.
La temperatura del equipo, el acabado de la superficie, la geometría y la naturaleza del residuo deben revisarse antes de comenzar.
Cinco condiciones antes de utilizar la IB 15/120 en una planta de alimentos
Introducir una tecnología nueva en una planta de alimentos requiere algo más que conectar la máquina y comenzar a limpiar.
1. Utilizar pellet de grado alimenticio
No es un detalle opcional.
El hielo seco utilizado debe cumplir la especificación definida por la planta para aplicaciones dentro de su proceso de alimentos y bebidas.
2. Retirar o proteger producto y superficies contiguas
El hielo seco sublima, pero la suciedad desprendida no desaparece.
El área debe prepararse para evitar que el residuo retirado termine sobre producto, equipos vecinos o superficies que no forman parte de la intervención.
3. Definir ventilación y condiciones del área
El CO₂ liberado durante la sublimación debe considerarse dentro del procedimiento de trabajo, especialmente en salas cerradas o con ventilación limitada.
Las condiciones de ventilación y monitoreo corresponden al procedimiento de seguridad de la planta.
4. Mantener la sanitización posterior
Una superficie visualmente limpia todavía debe pasar por el procedimiento sanitario correspondiente.
La limpieza criogénica retira suciedad y residuos adheridos. La sanitización cumple una función diferente y debe mantenerse íntegra.
5. Validar la aplicación con calidad
Mantenimiento puede identificar el problema y proponer el punto de intervención, pero el área de calidad o inocuidad debe participar en la decisión.
La evaluación debe determinar dónde entra la limpieza criogénica dentro del procedimiento y qué verificaciones se requieren posteriormente.
Residuo por residuo: qué cambia
| Residuo | Equipo típico | Qué puede complicar el método húmedo | Condición |
|---|---|---|---|
| Producto adherido | Bandas y equipos de proceso | Remojo, tallado y secado posterior | Pellet grado alimenticio y protección del área |
| Grasas y aceites | Mezcladoras y estructuras | Puede arrastrar grasa hacia alojamientos y drenajes | Recoger residuo antes de sanitizar |
| Azúcar o residuo carbonizado | Hornos compatibles | Puede requerir temperatura o química agresiva | Evaluar material y acabado |
| Acumulación seca | Moldes y superficies | Horas de tallado manual | Validar la aplicación con calidad |
| Residuo en componente eléctrico | Motores y gabinetes | Introducir agua puede complicar la intervención | Equipo detenido, aislado y bajo procedimiento |
| Contaminación microbiológica | Superficie de contacto | No corresponde a esta tecnología | Mantener el procedimiento de sanitización |
Lo que este método no resuelve
La IB 15/120 no debe presentarse como una solución universal para todos los problemas de limpieza de una planta.
La limpieza criogénica:
-
no sustituye la sanitización;
-
no reemplaza el CIP;
-
no elimina la necesidad de recoger el residuo desprendido;
-
no autoriza automáticamente el trabajo sobre cualquier superficie de contacto con alimento;
-
no sustituye la validación de mantenimiento, calidad e inocuidad.
En superficies de contacto directo, la compatibilidad del material, el punto del procedimiento y la autorización del área responsable determinan si la aplicación tiene sentido.
Precisamente por eso una evaluación previa aporta más valor que cualquier promesa general sobre el equipo.
Preguntas frecuentes
¿El hielo seco sanitiza o desinfecta?
No. La limpieza criogénica retira suciedad y residuos adheridos. La sanitización es un paso diferente y debe mantenerse según el procedimiento establecido por la planta.
¿Puede utilizarse la IB 15/120 en superficies de contacto con alimento?
Depende del equipo, material y procedimiento. La condición inicial es utilizar hielo seco grado alimenticio y validar la aplicación con el área de calidad antes de intervenir.
¿Qué ocurre con el residuo desprendido?
El CO₂ sublima, pero el producto retirado permanece como residuo sólido. Debe recogerse y gestionarse conforme al procedimiento definido por la planta.
¿Puede utilizarse con la línea en operación?
La intervención debe planearse con el equipo detenido, aislado cuando corresponda, con el producto retirado o protegido y con el área preparada para contener el residuo desprendido.
Evalúa primero la aplicación
La Kärcher IB 15/120 puede ser una alternativa para líneas de producción donde el residuo adherido obliga a sumar remojo, tallado, agua y secado al procedimiento.
Su valor no está en reemplazar todos los métodos de limpieza de la planta, sino en ocupar el punto donde trabajar sin incorporar agua puede simplificar una intervención específica.
En Kärcher Center EQA podemos ayudarte a revisar la escala de la línea, el tipo de residuo, los requerimientos del equipo y las condiciones necesarias para evaluar la tecnología junto con mantenimiento y calidad.
Revisado por el equipo técnico de Kärcher Center EQA, León, Gto.